
气浮机工作原理与应用场景:溶气气浮工艺参数调试与效果优化
2026/10/26 10:25:54 点击:
一、气浮技术概述与分类
气浮法是通过向水中通入或产生大量微细气泡,使气泡与水中悬浮颗粒黏附,形成密度小于水的气浮体,在浮力作用下上浮至水面,从而实现固液或液液分离的水处理技术。与沉淀法相比,气浮法对密度接近水的轻质颗粒、乳化油、纤维等具有更高分离效率,且表面负荷高、停留时间短、占地小。
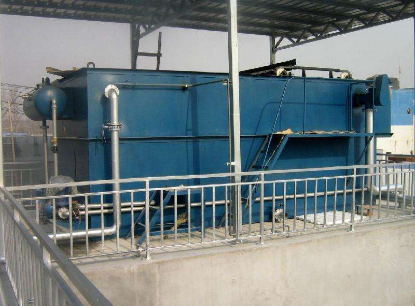
根据气泡产生方式不同,气浮工艺主要分为以下几类:
|
工艺类型 |
气泡直径 |
适用场景 |
典型设备 |
|
溶气气浮(DAF) |
20~100μm |
含油废水、造纸白水、给水净化 |
平流式/竖流式溶气气浮机 |
|
浅层气浮 |
10~50μm |
大型造纸厂、印染厂 |
超效浅层气浮装置 |
|
涡凹气浮(CAF) |
50~200μm |
含油废水预处理 |
涡凹曝气机 |
|
电解气浮 |
20~60μm |
重金属废水、染料废水 |
电解气浮装置 |
在西北地区工业污水处理实践中,溶气气浮(DAF)应用最为广泛,其气泡微细均匀、分离效果稳定,对甘肃石化园区含油废水、宁夏煤化工废水预处理、新疆棉籽油加工废水等典型水质均表现出良好适应性。
二、溶气气浮机工作原理
2.1 基本工艺流程
完整的溶气气浮系统由加压溶气系统、溶气释放系统、气浮分离池、刮渣系统和出水收集系统五部分组成。其工艺流程如下:
1. 加压溶气阶段:部分处理后出水(回流水)经回流水泵加压至0.3~0.5MPa,送入溶气罐;同时空压机向溶气罐注入压缩空气,在压力条件下空气溶入水中,形成溶气水。
2. 溶气释放阶段:溶气水通过专用释放器(如TV型、TS型)骤然减压至常压,溶解的空气以20~100μm微细气泡形式释放出来。
3. 接触黏附阶段:原水经混凝反应形成絮体后进入接触区,与上升的微气泡充分碰撞接触,絮体与气泡黏附形成带气絮粒。
4. 分离上浮阶段:带气絮粒在分离区以1~3mm/s速度上浮至水面形成浮渣层,下层清水经集水管排出,浮渣由刮渣机定期刮除。
2.2 关键组成部件
溶气罐:通常采用立式填料溶气罐,填料层高度1.0~1.5m,溶气时间2~4min。罐内压力一般控制在0.30~0.45MPa,压力过高增加能耗,过低则溶气量不足。在青海、西藏等高海拔地区,由于大气压低,溶气罐工作压力需适当提高0.05~0.10MPa,以保证相同的溶气效果。
释放器:溶气释放器的性能直接决定气泡尺寸和释气完全程度。常用的TV型释放器在0.30MPa压力下,释气率可达95%以上,气泡平均直径约30~50μm。释放器堵塞是运行中常见问题,在西北高悬浮物水质条件下需设置反冲洗管路。
气浮池:平流式气浮池池深一般1.5~2.5m,接触区上升流速10~20mm/s,分离区表面负荷4~8m³/(m²·h),停留时间15~30min。
三、关键工艺参数调试
3.1 溶气压力调试
溶气压力是影响溶气量和气泡尺寸的核心参数。根据亨利定律,空气在水中的溶解度与压力成正比:
• 压力0.20MPa时,溶气量约为18~22L/m³,气泡偏大,处理效果一般;
• 压力0.30~0.40MPa时,溶气量约为30~45L/m³,气泡尺寸适中,为常用工作区间;
• 压力超过0.50MPa时,溶气量增加有限,但能耗显著上升,且易造成释放器损坏。
调试实例:兰州某石化机械厂含油废水处理站,原水含油量200~500mg/L,初始溶气压力设定为0.25MPa,出水含油量80~120mg/L,去除率不足70%;将压力逐步提升至0.35MPa后,出水含油量稳定在15~25mg/L,去除率提升至92%以上,但继续升压至0.50MPa,出水改善不明显,电耗增加约35%。因此最终确定运行压力为0.32~0.38MPa。
3.2 回流比确定
回流比指溶气回流水量与处理水量之比,直接关系到气固比(G/S)和运行成本。回流比计算公式为:
R = (G/S × Sₐ × Q) / (Cₛ(f×P-1) - G/S × Sₐ)
其中:G/S为气固比,一般取0.02~0.06(g气/g悬浮物);Sₐ为原水悬浮物浓度(mg/L);Cₛ为空气在水中饱和溶解度(mg/L);f为溶气效率,取0.6~0.9;P为溶气压力(MPa,绝压)。
|
水质类型 |
推荐回流比 |
备注 |
|
给水净化(低浊) |
5%~10% |
原水SS<100mg/L |
|
市政污水深度处理 |
15%~25% |
SS 100~300mg/L |
|
含油废水 |
20%~30% |
含油量100~500mg/L |
|
造纸白水 |
25%~40% |
纤维含量高 |
|
高浓度工业废水 |
30%~50% |
SS>1000mg/L |
西北地区冬季水温低(部分区域1~5℃),空气在水中的溶解速度减缓,建议回流比提高5%~10%。
3.3 混凝剂投加优化
气浮对混凝条件的要求与沉淀有所不同。气浮所需絮体尺寸较小(以0.5~2.0mm为宜),过大或过硬的絮体反而不利于气泡黏附。
PAC投加量:根据水质不同,聚合氯化铝(PAC)投加量一般为50~200mg/L。宁夏某马铃薯淀粉废水处理案例显示,原水COD 8000~12000mg/L、SS 3000~5000mg/L,PAC投加量控制在150~180mg/L、PAM投加量1~2mg/L时,气浮出水SS可降至300mg/L以下。
pH控制:铝盐混凝pH范围6.5~8.0,铁盐混凝pH范围5.5~9.0。西北部分地区地下水偏碱性(pH 8.0~8.5),需注意混凝剂选型,必要时投加酸调节pH。
药剂投加顺序:建议先加PAC快速混合(G值300~500s⁻¹,混合时间1~2min),再加PAM慢速絮凝(G值20~70s⁻¹,絮凝时间5~8min),然后进入气浮接触区。
3.4 表面负荷与停留时间
表面负荷(水力负荷)是气浮池设计和运行的关键参数:
• 常规处理:4~6 m³/(m²·h)
• 深度处理(出水要求高):3~4 m³/(m²·h)
• 预处理(要求不高):6~8 m³/(m²·h)
新疆某棉纺厂印染废水预处理气浮池,设计处理水量2000m³/d,气浮池表面积25m²,表面负荷3.33m³/(m²·h),实测水力停留时间约28min,对SS和色度的去除率分别达到85%和60%以上,运行稳定。
四、西北地区典型应用场景
4.1 石油化工含油废水处理
甘肃兰州、庆阳,新疆克拉玛依、独山子等地石化企业众多。含油废水中浮油、分散油经隔油池去除后,乳化油需经气浮处理。以兰州新区某石化装备制造厂为例,气浮作为隔油之后的关键处理单元,投加PAC 80mg/L+PAM 1.5mg/L,溶气压力0.35MPa,回流比25%,出水含油量稳定在20mg/L以下,为后续生化处理提供良好条件。
4.2 食品加工油脂分离
宁夏、新疆的植物油加工厂(棉籽油、葵花籽油、菜籽油),以及甘肃、青海的牛羊肉加工企业,废水中含有大量动植物油脂。宁夏吴忠某清真牛羊肉加工厂日屠宰量500头,废水经格栅-调节池-气浮-UASB-接触氧化工艺处理,气浮单元对油脂去除率达90%以上,有效防止后续UASB系统发生油膜堵塞问题。
4.3 煤矿与煤化工废水预处理
宁夏宁东能源基地、新疆准东、陕西榆林等煤化工集聚区,废水中含有大量煤尘、焦油类物质。气浮机作为预处理单元,可有效去除煤焦油和悬浮煤粉,降低后续生化处理负荷。宁东某煤化工项目气浮单元运行数据显示,COD从进水3000~5000mg/L降至1500~2500mg/L,去除率约40%~50%;挥发酚去除率约30%。
4.4 低温低浊地表水净化
青海、甘肃部分地区冬季地表水温度低、浊度低,常规沉淀工艺处理效果差。气浮法对低温低浊水处理具有优势。青海西宁某自来水厂采用气浮+过滤工艺,冬季水温2~4℃、原水浊度5~15NTU时,气浮出水浊度稳定在1~2NTU,优于传统斜管沉淀效果。
五、常见问题及解决对策
FAQ
Q1:气浮池表面出现大颗粒气泡翻涌是什么原因?
A:通常由三个原因造成:(1)释放器堵塞或损坏,导致溶气水释放不均匀,应定期检查清洗释放器;(2)溶气罐液位过低,空气未充分溶解即被带出,需调整溶气罐液位控制阀,保持液位在罐高的1/3~1/2;(3)回流泵吸入空气,检查吸水管路密封性。西北冬季运行时还需检查溶气管路是否结冰堵塞。
Q2:浮渣含水率高、排渣困难如何处理?
A:浮渣正常含水率应为95%~97%。含水率过高时:(1)适当增加混凝剂投加量,改善絮体密实度;(2)调整刮渣周期,待浮渣层厚度达到5~10cm再刮渣,避免频繁刮渣带水;(3)检查溶气压力是否过高,大量微气泡进入浮渣层导致其松散;(4)在高海拔地区,由于气压低浮渣不易压实,可适当降低刮渣机行进速度。
Q3:气浮出水携带细小絮体怎么解决?
A:出水带絮(俗称"跑矾花")的常见原因:(1)混凝剂投加量不足或絮凝反应不充分,检查加药系统和絮凝池搅拌强度;(2)气浮池表面负荷过高,超过设计值,需降低进水量或增加气浮池面积;(3)分离区存在短流或偏流,检查池内布水是否均匀、是否有死角;(4)回流比过小,微气泡量不足以携带全部絮体上浮,适当增大回流比。
Q4:高海拔地区气浮机运行需要注意什么?
A:青海、西藏等高海拔地区(海拔2000m以上)需特别注意:(1)大气压低导致溶气效率下降,溶气罐工作压力应比平原地区提高0.05~0.10MPa;(2)空气稀薄,空压机选型时需按实际海拔修正排气量,通常海拔每升高1000m,空压机排气量减少约7%~10%;(3)冬季气温低,管路需做保温或电伴热,防止溶气水结冰;(4)水温低时混凝反应速度减慢,絮凝时间宜延长20%~30%。
Q5:气浮机日常维护保养要点有哪些?
A:日常运维需做好以下工作:(1)每日巡检溶气压力、回流比、水位、刮渣机运行状况;(2)每周检查释放器工作状态,如有堵塞及时清洗;(3)每月检查空压机润滑油位,定期排水、更换滤芯;(4)每季度排空清洗溶气罐,检查填料老化情况;(5)每年对刮渣机链条、轴承进行润滑保养,对池体防腐层进行检查修补。西北地区冬季停运时必须排净设备和管道存水,防止冻裂。
六、效果优化建议
1. 配置自动化控制系统:建议配置溶气压力自动调节、药剂自动投加、液位自动控制等系统,减少人工操作波动。在甘肃多个工业园区的实践表明,自动化控制可使气浮出水水质稳定性提高30%以上,药剂消耗降低10%~15%。
1. 组合工艺优化:对于高浓度、难处理废水,可采用"两级气浮"或"气浮+沉淀"组合工艺。新疆某油田采出水处理采用"调储-除油-一级气浮-生化-二级气浮-过滤"工艺,最终出水含油量≤5mg/L、SS≤5mg/L,满足回注地层水质要求。
1. 季节性运行调整:西北地区冬夏温差大,需建立季节切换运行模式。冬季提高溶气压力、加大回流比、延长絮凝时间;夏季适当降低运行参数,节约能耗。可根据水温变化建立运行参数对照表,指导一线操作。
1. 溶气水水质管理:回流水应使用气浮出水或二沉池出水,避免直接用原水回流造成溶气罐和释放器堵塞。定期清理溶气罐内积垢,保持填料清洁,确保溶气效率。
http://www.wschuli.net/
- 上一篇:没有啦
- 下一篇:医院污水处理消毒工艺选择:次氯酸钠、二氧化氯与紫外线的适用场 2026/10/26